Postprocessor
Voor de Step/Dir mode, er is in de post processor niets nodig. Alleen moet je ,via het Kladblok, in de G-Code de Z-as-commando's vervangen door A-as-commando's. Zodat de Z-as op dezelfde hoogte blijft staan, en de laser-PWM aangestuurd wordt. Nu kan je op verschillende grijstinten een foto in hout branden.
Voor de OnOff-mode is wel wat verandering in de postprocessor van het door jouw gebruikte programma nodig. Ook dit is niet super moeilijk.
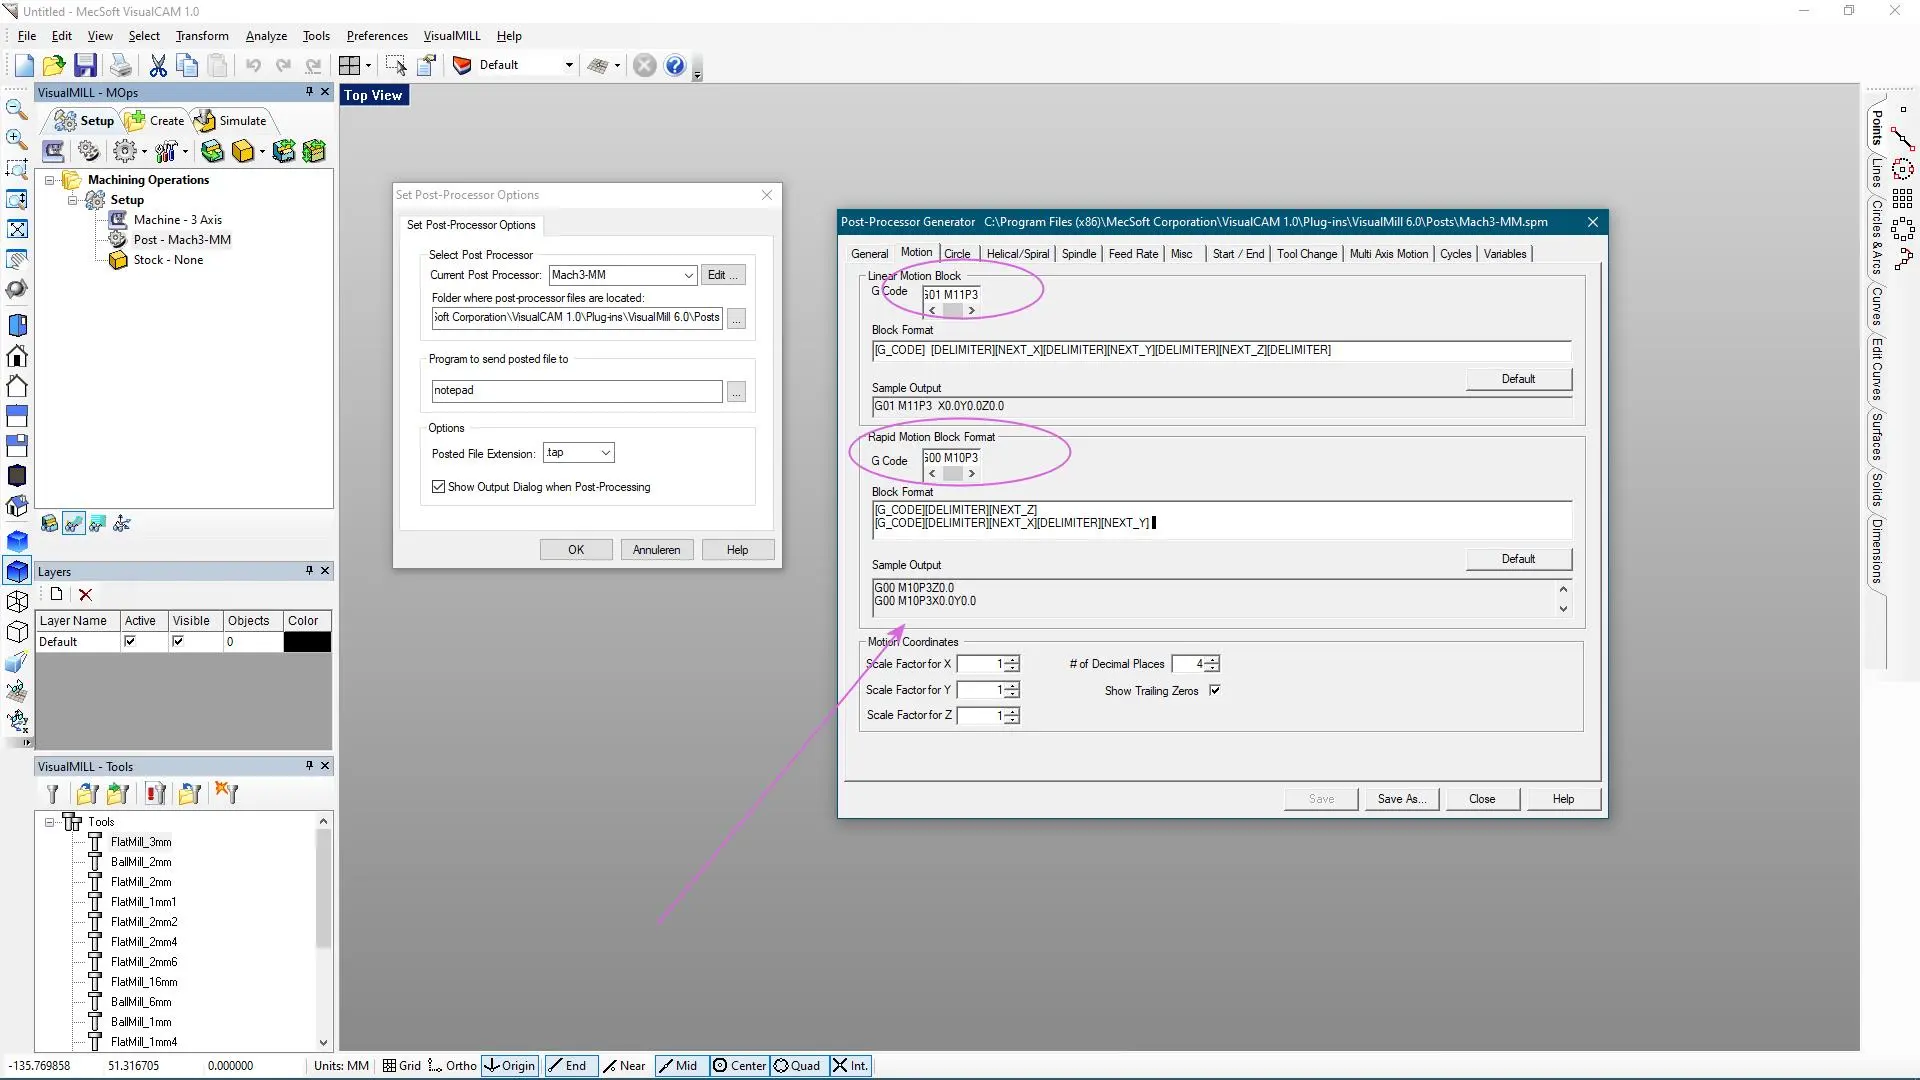
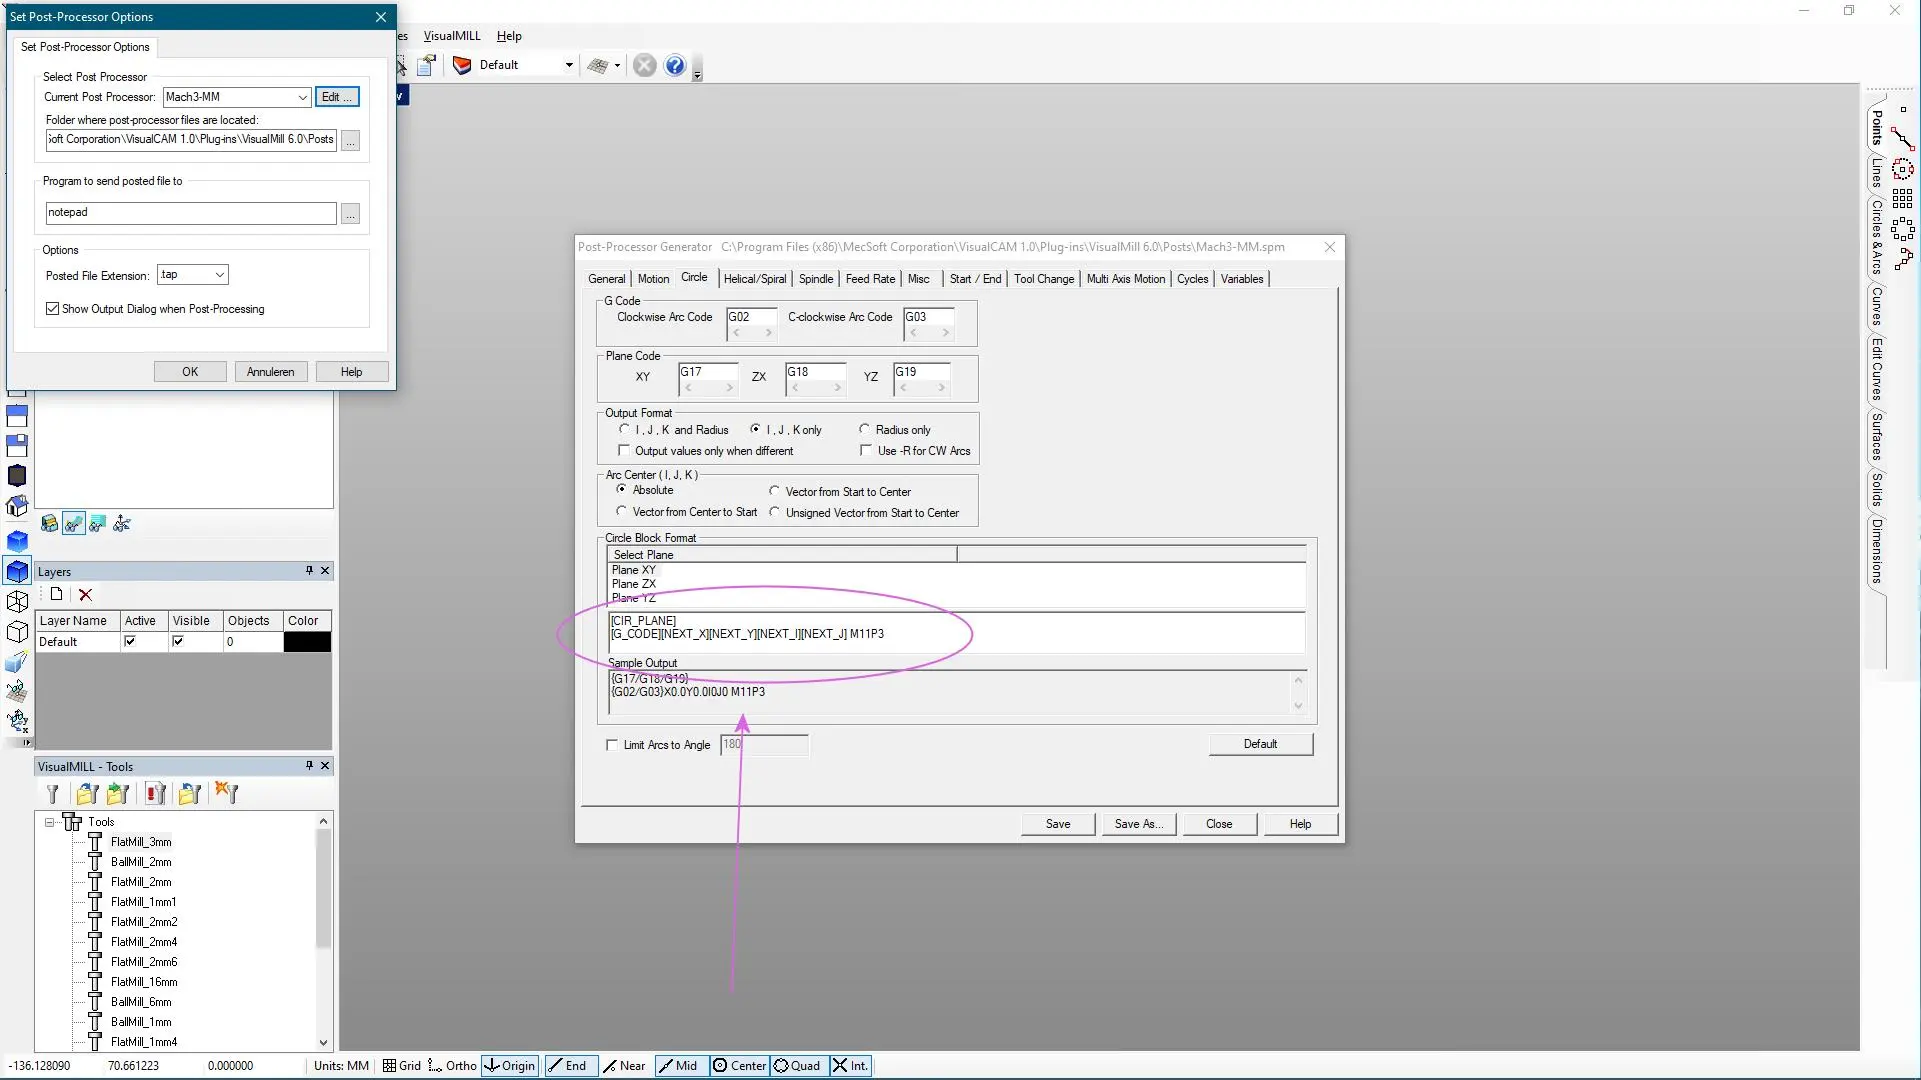
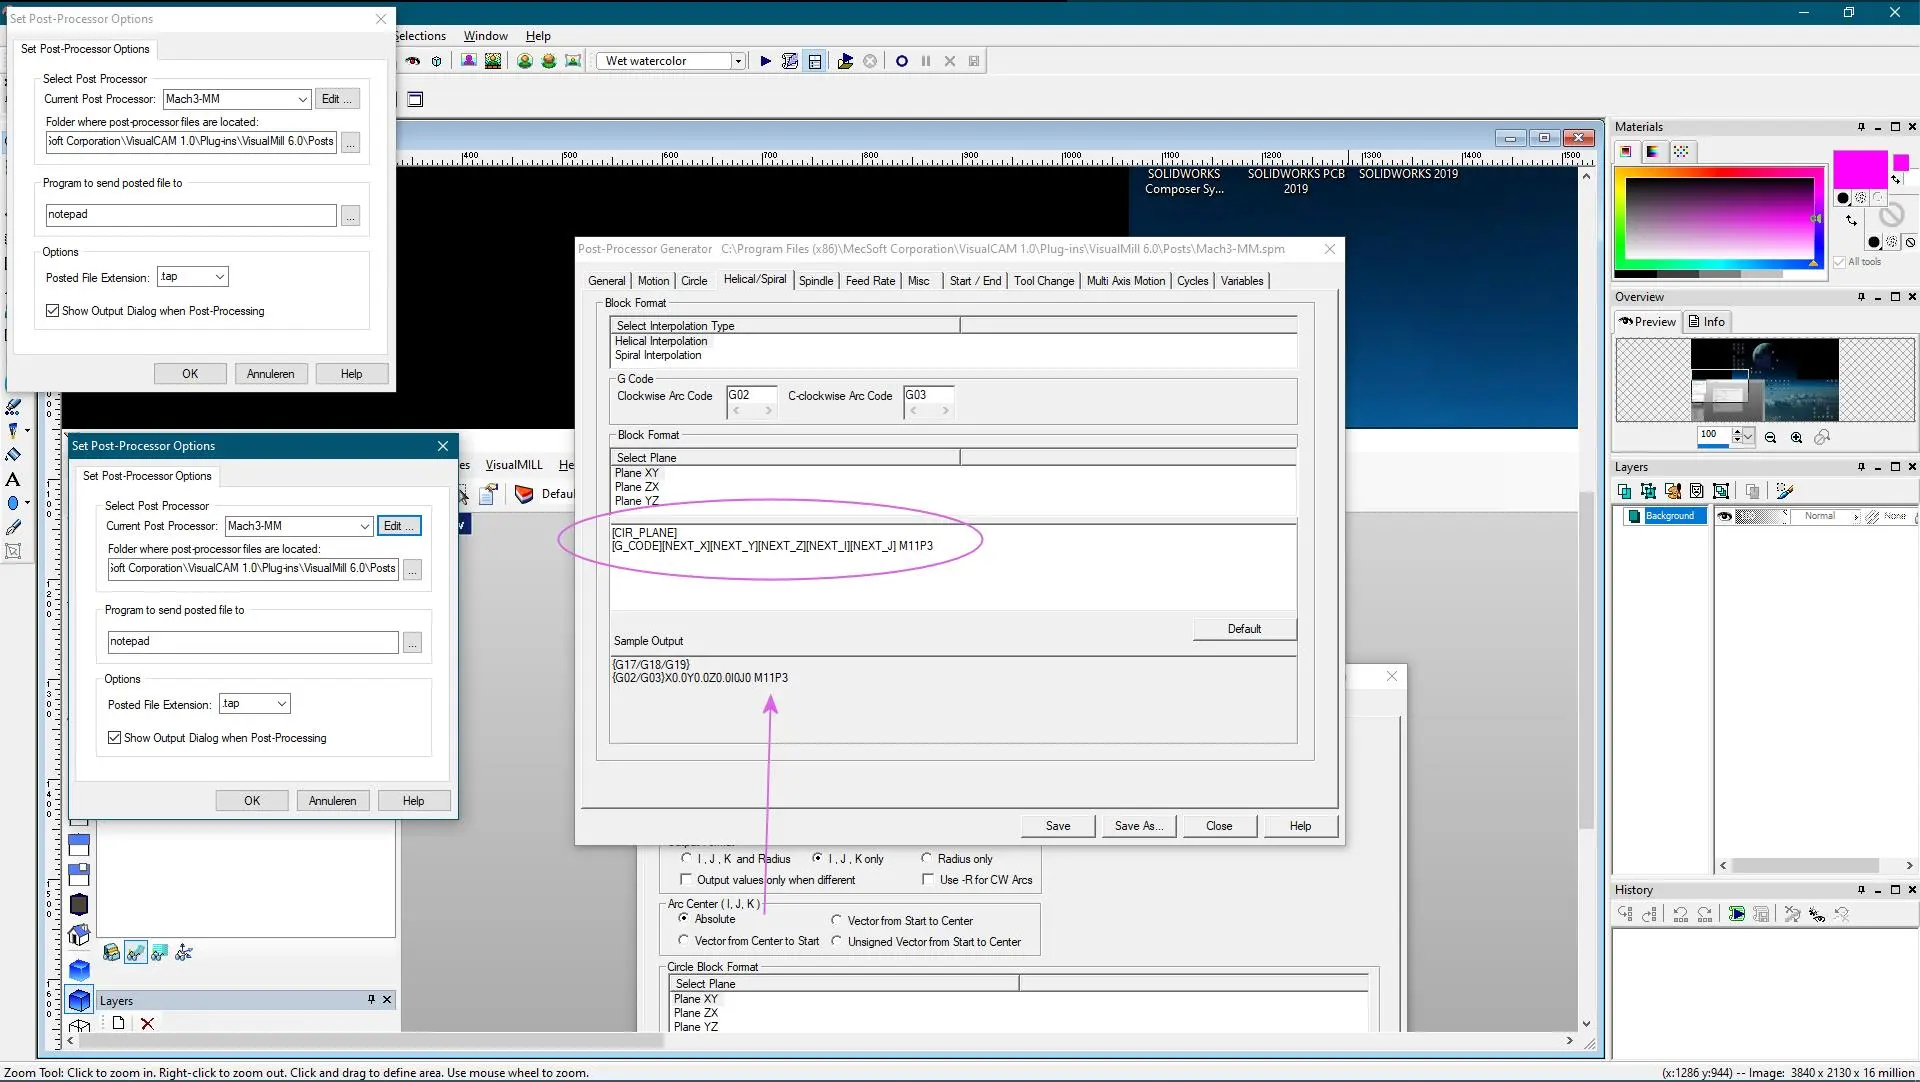
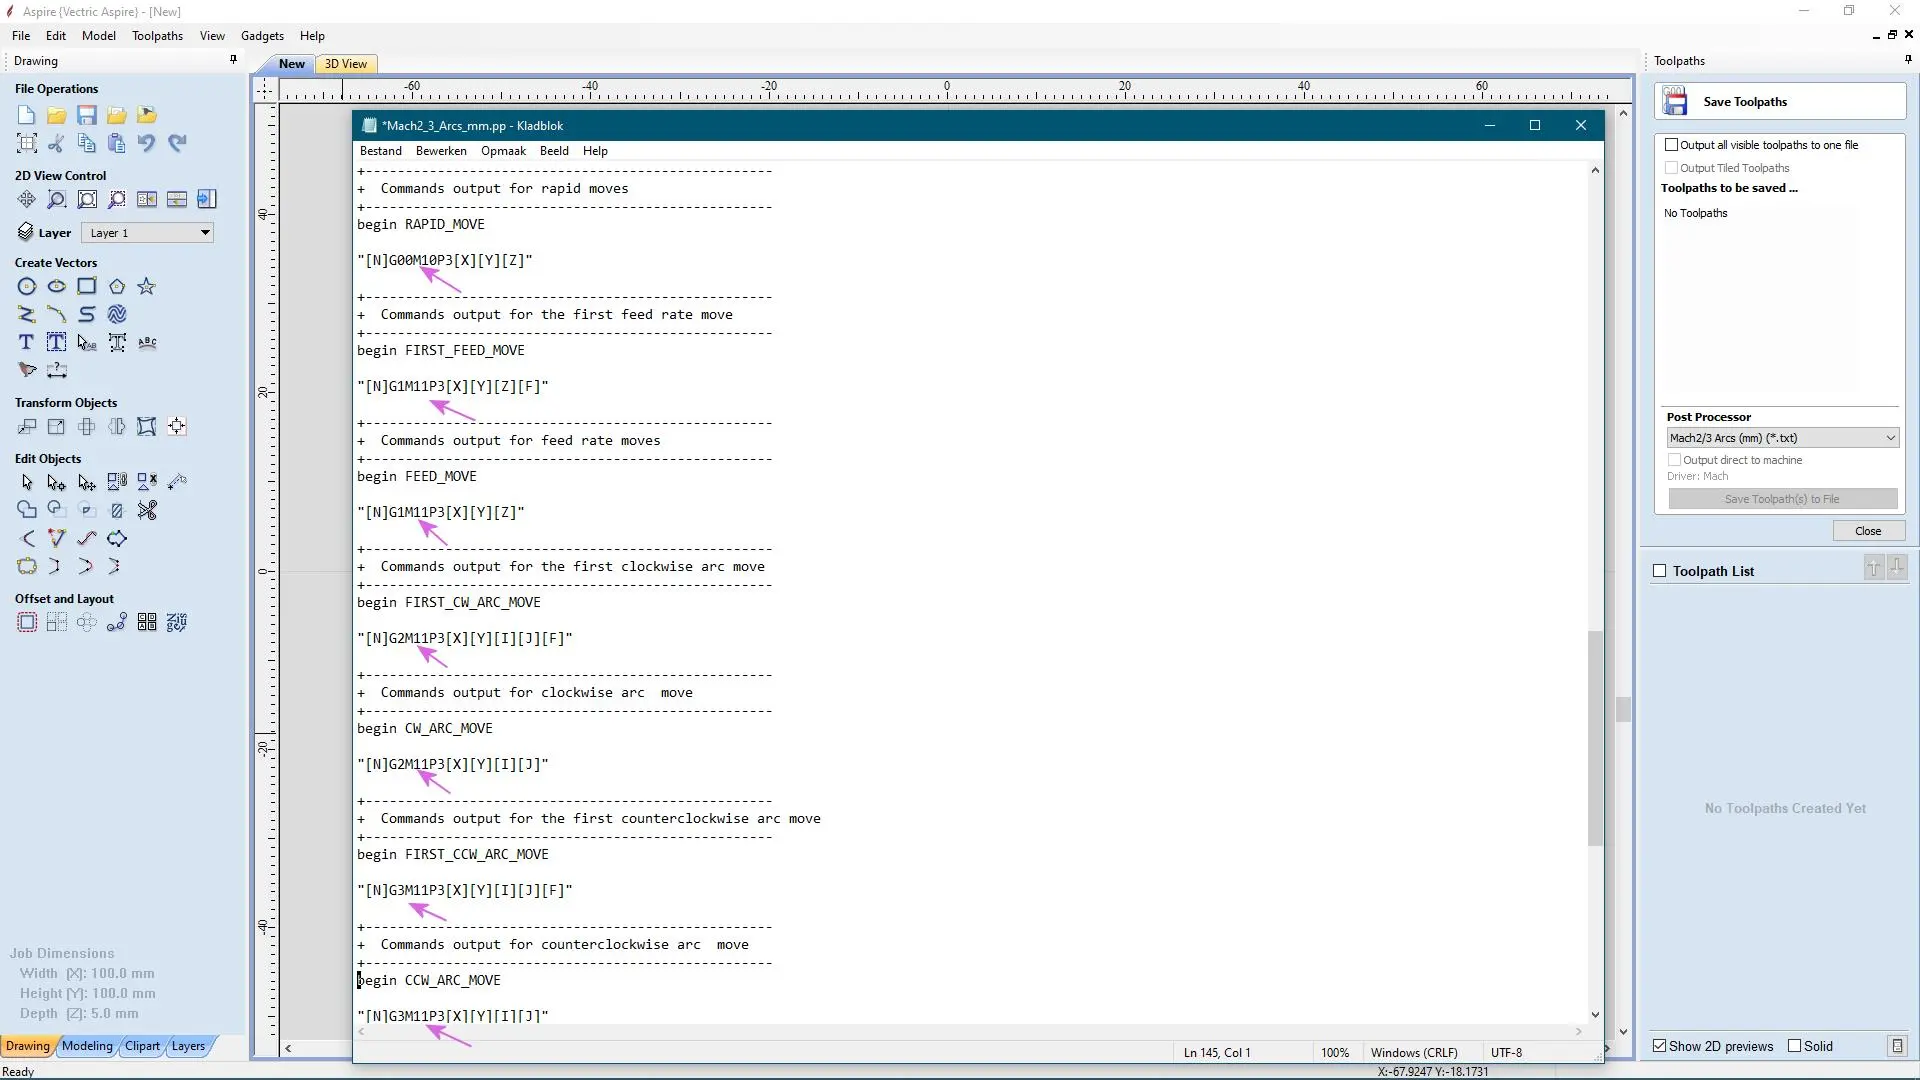
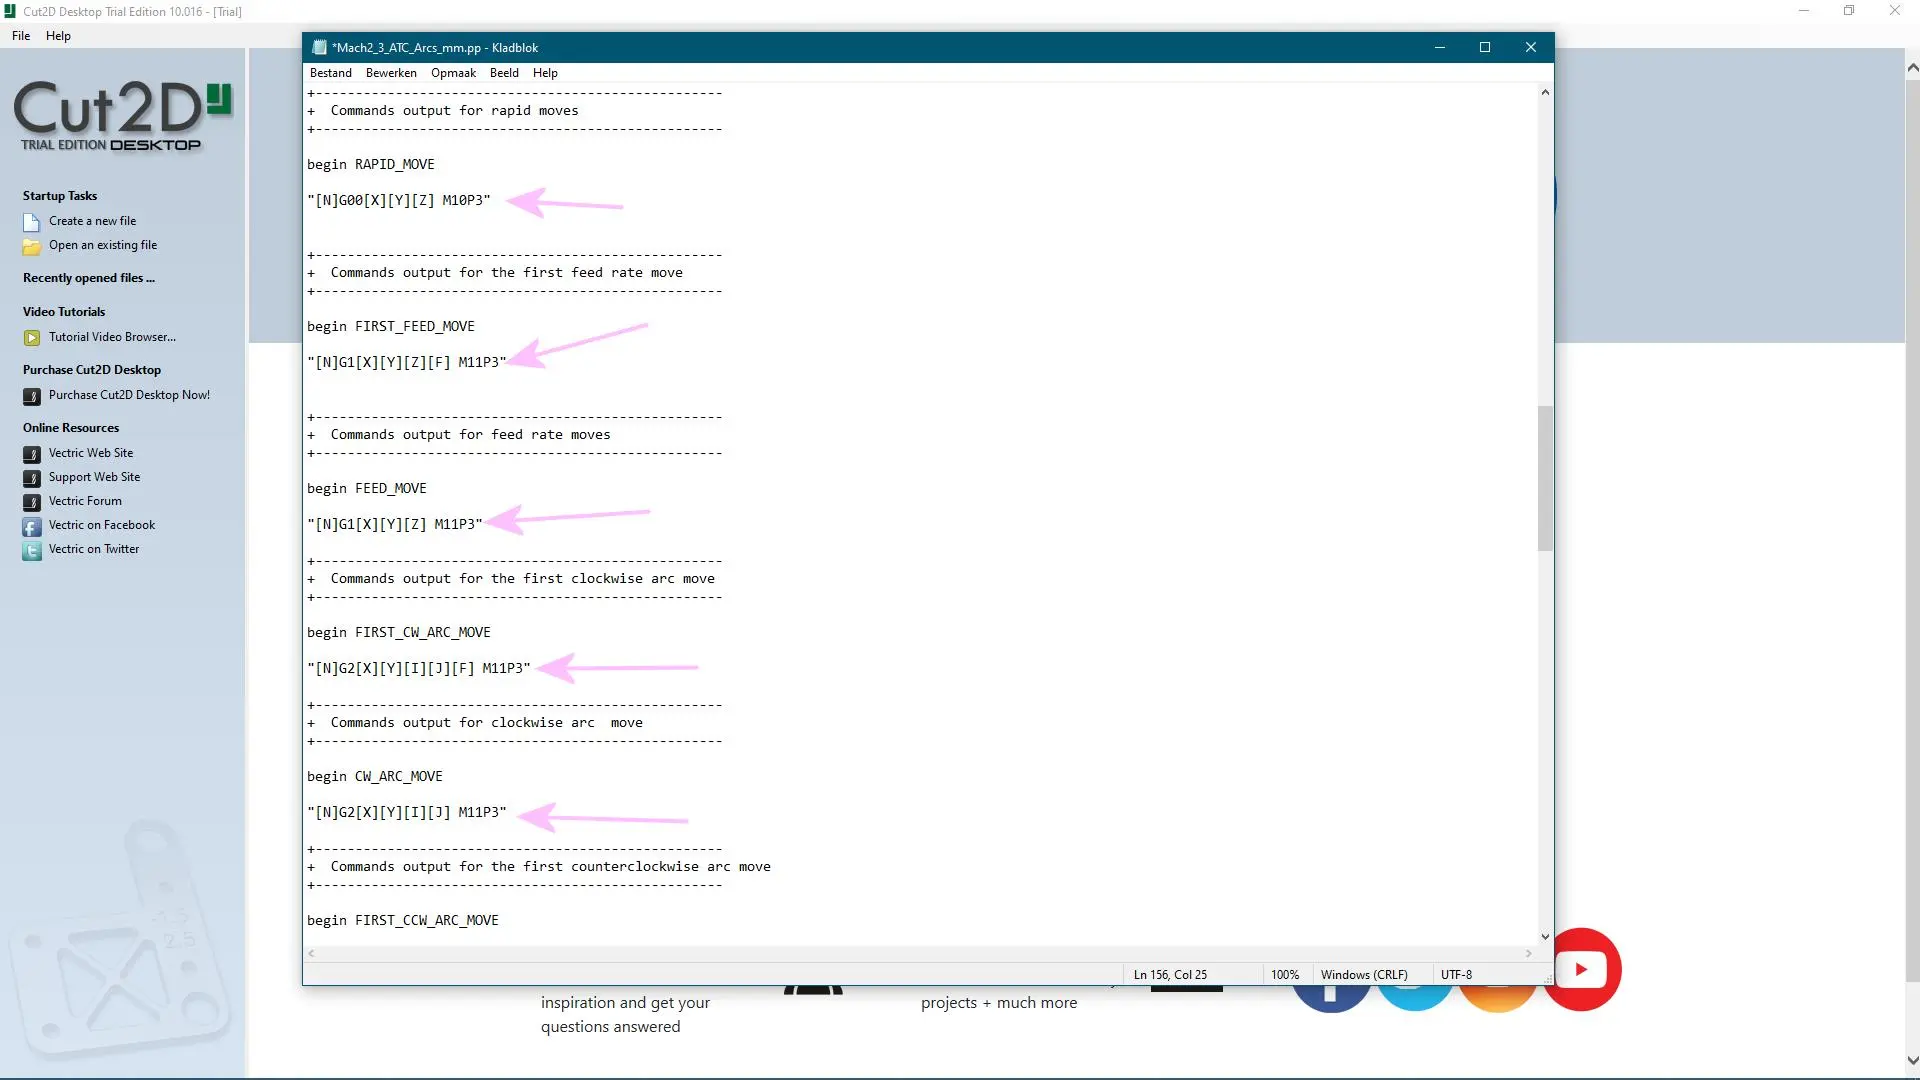
Eigenlijk moet er bij een G01,G02,G03 commando in de G-code ook een M11P3 (waarbij 3 het output nummer is, dat je in Mach3 gebruikt hebt voor de On/Off-output) gegeven worden.
En bij een G00-commando, moet er een M10P3 gegeven worden.
Nu zal je machine, als hij normaal aan het frezen is (G01,G02 of G03), output 3 hoog maken, en als de machine zich snel van plek naar plek verplaatst (G00), de output 3 laag maken.
Deze output zit op de Arduino aangesloten op de OnOff-input, en de Arduino schakelt de laser d.m.v. PWM tussen 0 en maximaal.
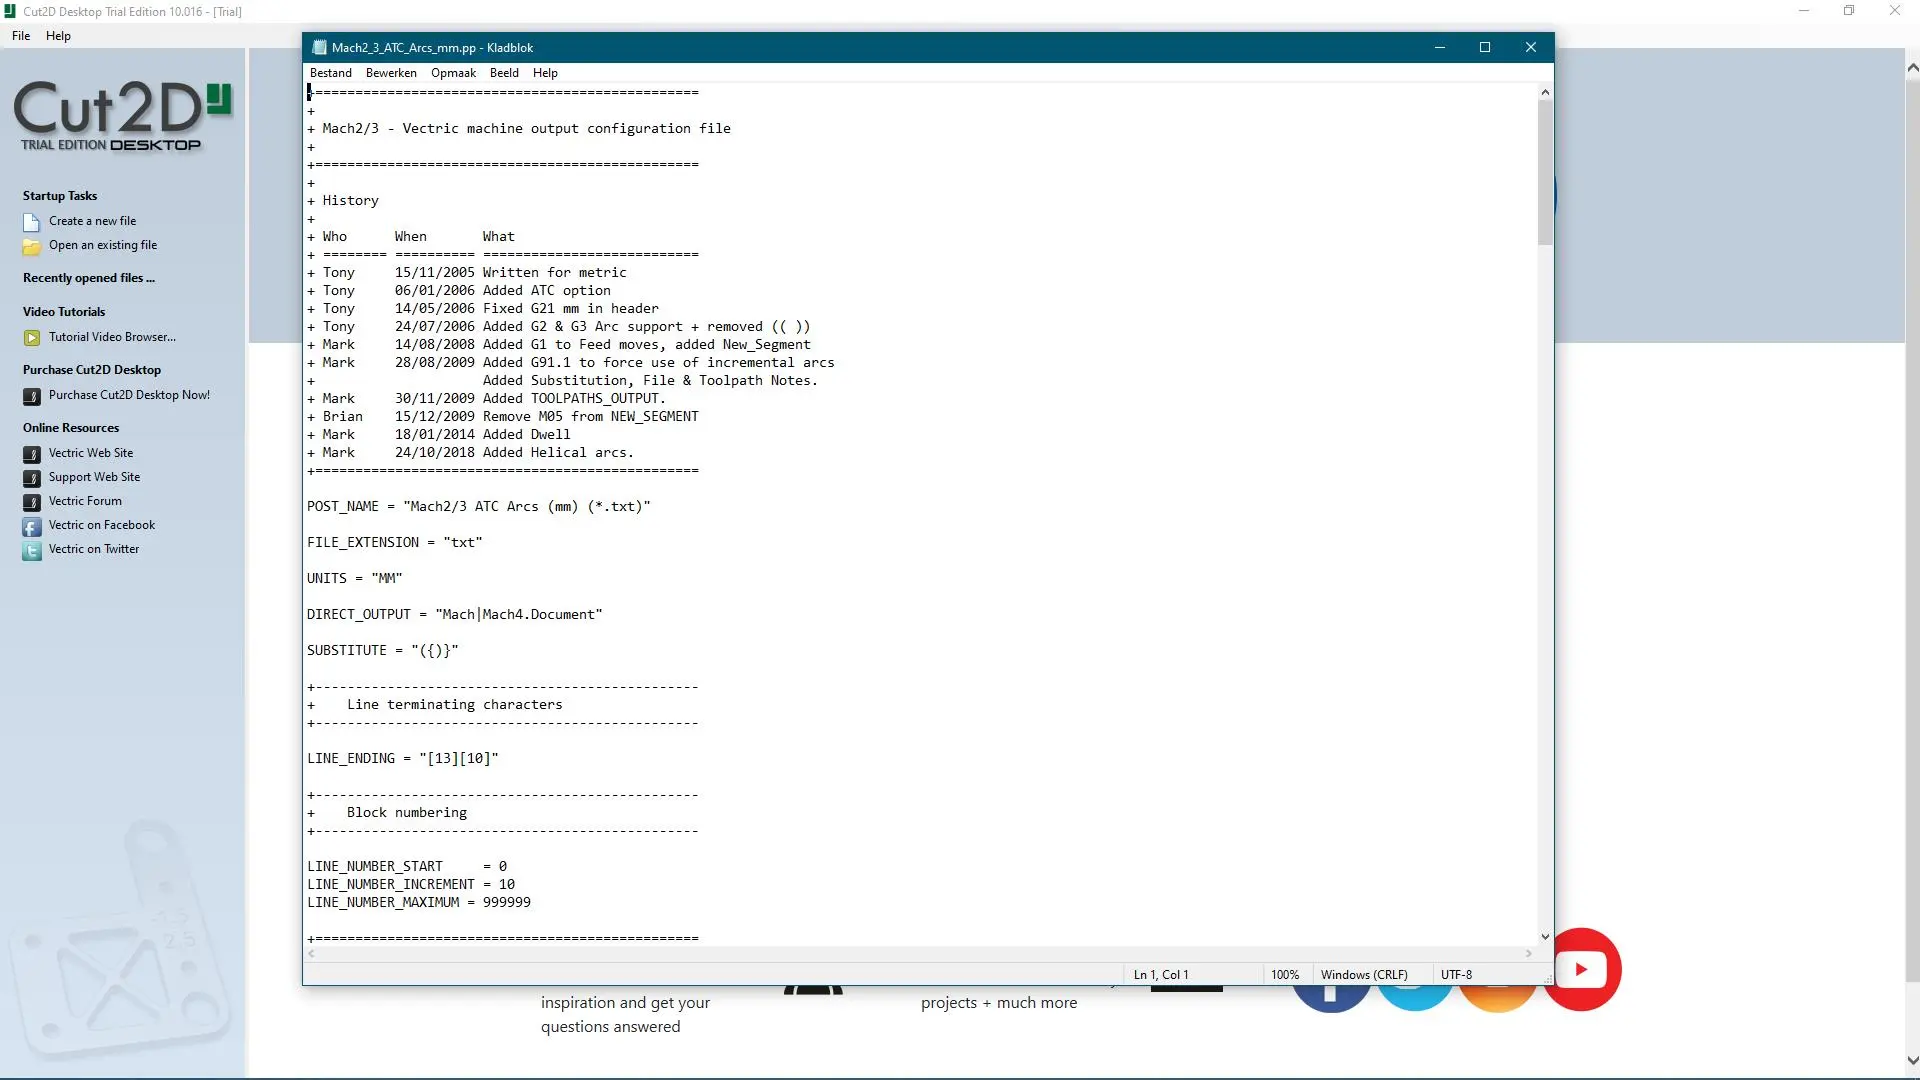
Hier onder voorbeelden van postprocessors van een aantal programma's.